
Comment évaluer les doublures FIBC en aluminium : données de barrière, scellage et liste de contrôle pour les essais
Dayang Yang
AuteurAvec une expérience dans la fabrication et l'exportation de sacs vrac FIBC, nous exploitons notre propre site de production doté d'une capacité stable à grande échelle. Nous sommes spécialistes des sacs vrac, FIBC conducteurs, FIBC de qualité alimentaire, sacs certifiés ONU et grands récipients souples sur mesure pour l'emballage industriel et le transport de matériaux en vrac.
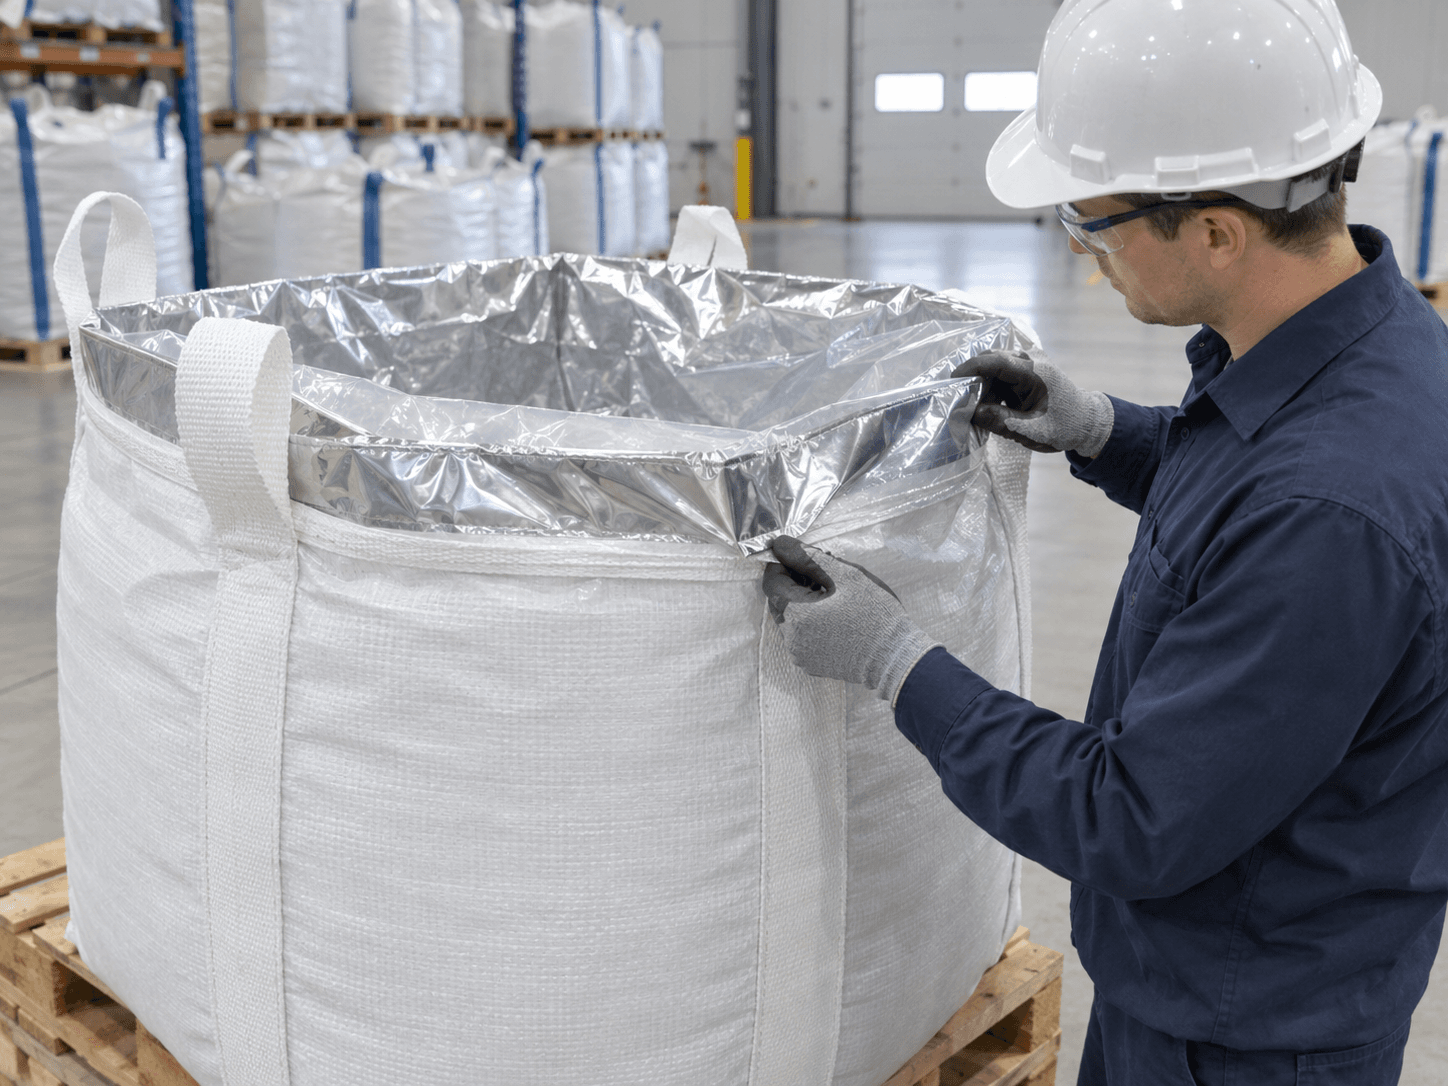
Le revêtement en FIBC en aluminium ressemble à une simple amélioration sur le devis. Les fournisseurs peuvent le décrire comme une barrière élevée, résistant à l'humidité ou à l'oxygène. Ces mots ne répondent pas à la vraie question de l'acheteur : le revêtement fini protégera-t-il le produit pendant le remplissage, le transport, le stockage et le déchargement ?
Ce problème ne peut pas être résolu avec le mot « aluminium » ou un chiffre d'obstacle impressionnant. Il nécessite un examen de l'ensemble du film laminé, des conditions de test derrière les données, des soudures et des fermetures, des processus de scellage et des tests représentatifs.
Cette liste de contrôle s'applique aux ingénieurs d'emballage, aux équipes d'approvisionnement et aux équipes qualité pour évaluer les poudres sensibles à l'humidité, les particules et autres matériaux en vrac secs des revêtements en aluminium FIBC. Elle explique ce qui est requis, comment comparer les affirmations des fournisseurs et quelles preuves conserver pour les commandes en double.
Réponses de l'acheteur aux questions concernant cette liste
Le « revêtement en aluminium » cité est-il un film laminé complet ou simplement une description de matériau ?
Les résultats du WVTR ou de l'OTR peuvent-ils être comparés à ceux d'un autre fournisseur ?
Les données décrivent-elles un échantillon de film plat ou un revêtement fini ?
Quels sont les effets des trous d'épingle, des fissures incurvées, des soudures et des buses sur l'emballage ?
Nos équipements de remplissage et de scellage peuvent-ils produire des soudures fiables ?
Que doit prouver le test d'échantillon avant la production ?
Quels documents et échantillons doivent être conservés pour les commandes en double ?
Commencer par le film laminé complet
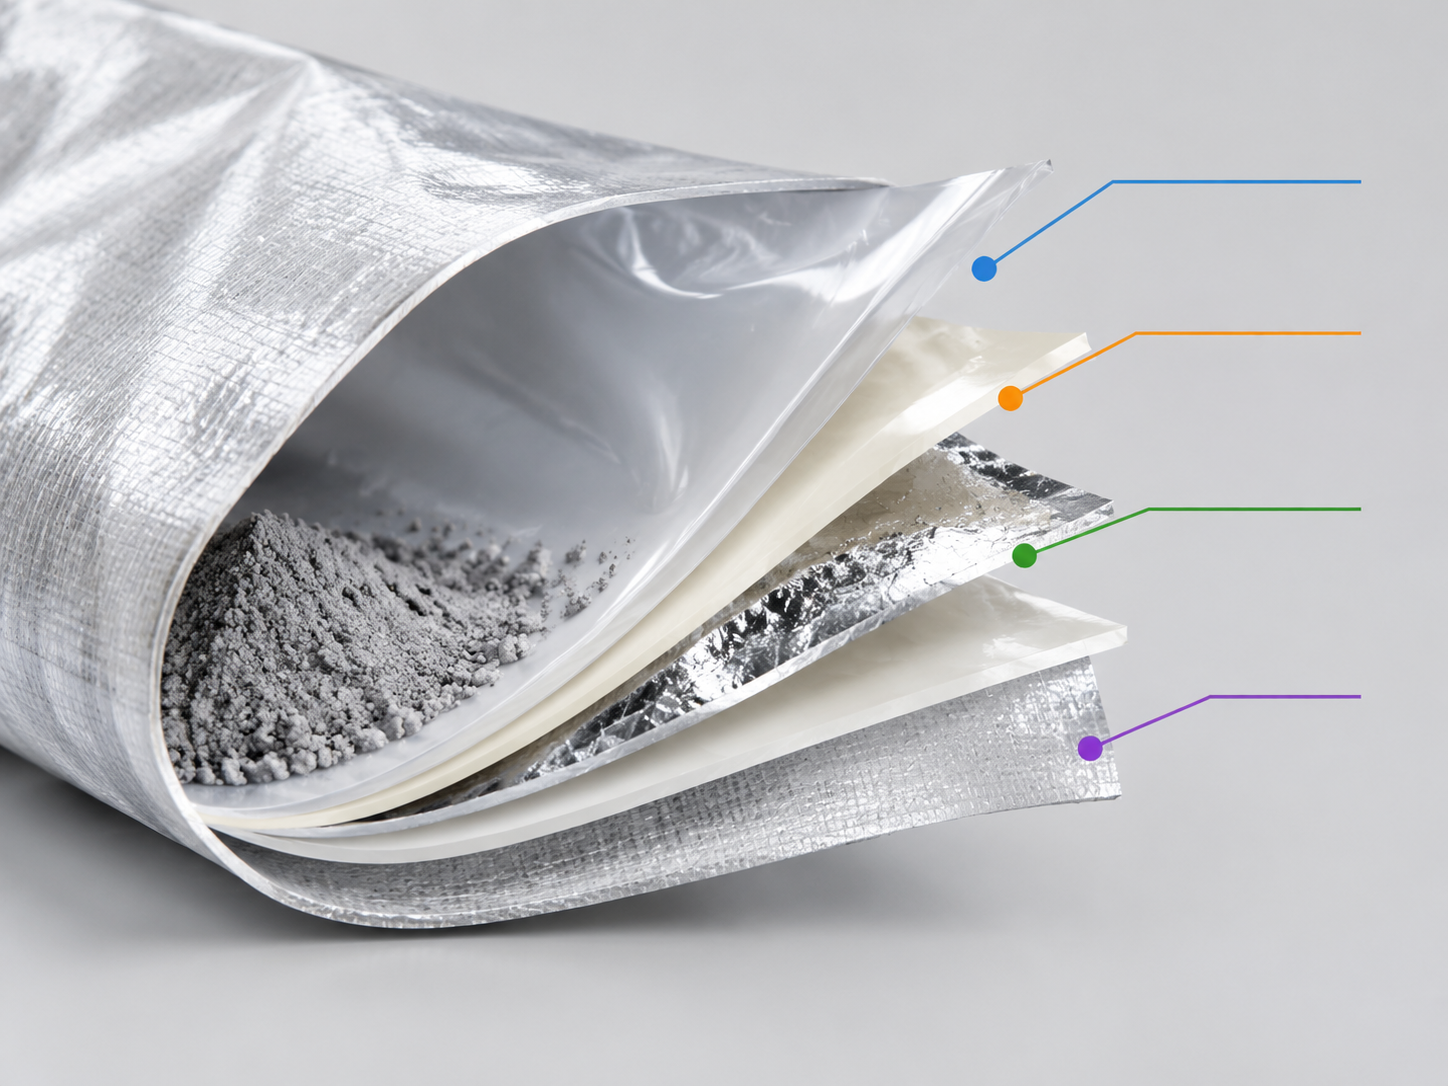
Le revêtement en aluminium est généralement un film flexible laminé multicouche. L'aluminium est une couche fonctionnelle, pas l'emballage entier. Selon la conception, la structure peut inclure des scellants internes, des couches de liaison, des feuilles d'aluminium, des membranes de support et des couches externes.
Exigez des fournisseurs qu'ils déterminent la structure complète, plutôt que de simplement citer « feuille d'aluminium » ou une seule épaisseur. Les spécifications doivent inclure :
Séquence et épaisseur nominale du film laminé
Qualité de la feuille ou épaisseur nominale de la feuille
Scellant interne et matériaux de support externes
Épaisseur totale et grammage (si pertinent)
Taille du revêtement, forme et disposition des buses
Méthodes de connexion et de fermeture disponibles
Par conséquent, les deux revêtements appelés « aluminium » peuvent avoir des comportements différents en matière d'humidité, d'oxygène, de perforation et de scellage. Un faible WVTR d'une structure n'est pas approuvé pour une autre structure.
La série de revêtements FIBC en aluminium de FIBC World donne un aperçu des structures de revêtement en aluminium multicouche. La structure finale, les dimensions et les preuves de performance du projet doivent encore être confirmées dans le devis et les échantillons.
Lire les données de barrière comme un rapport de test plutôt qu'un titre
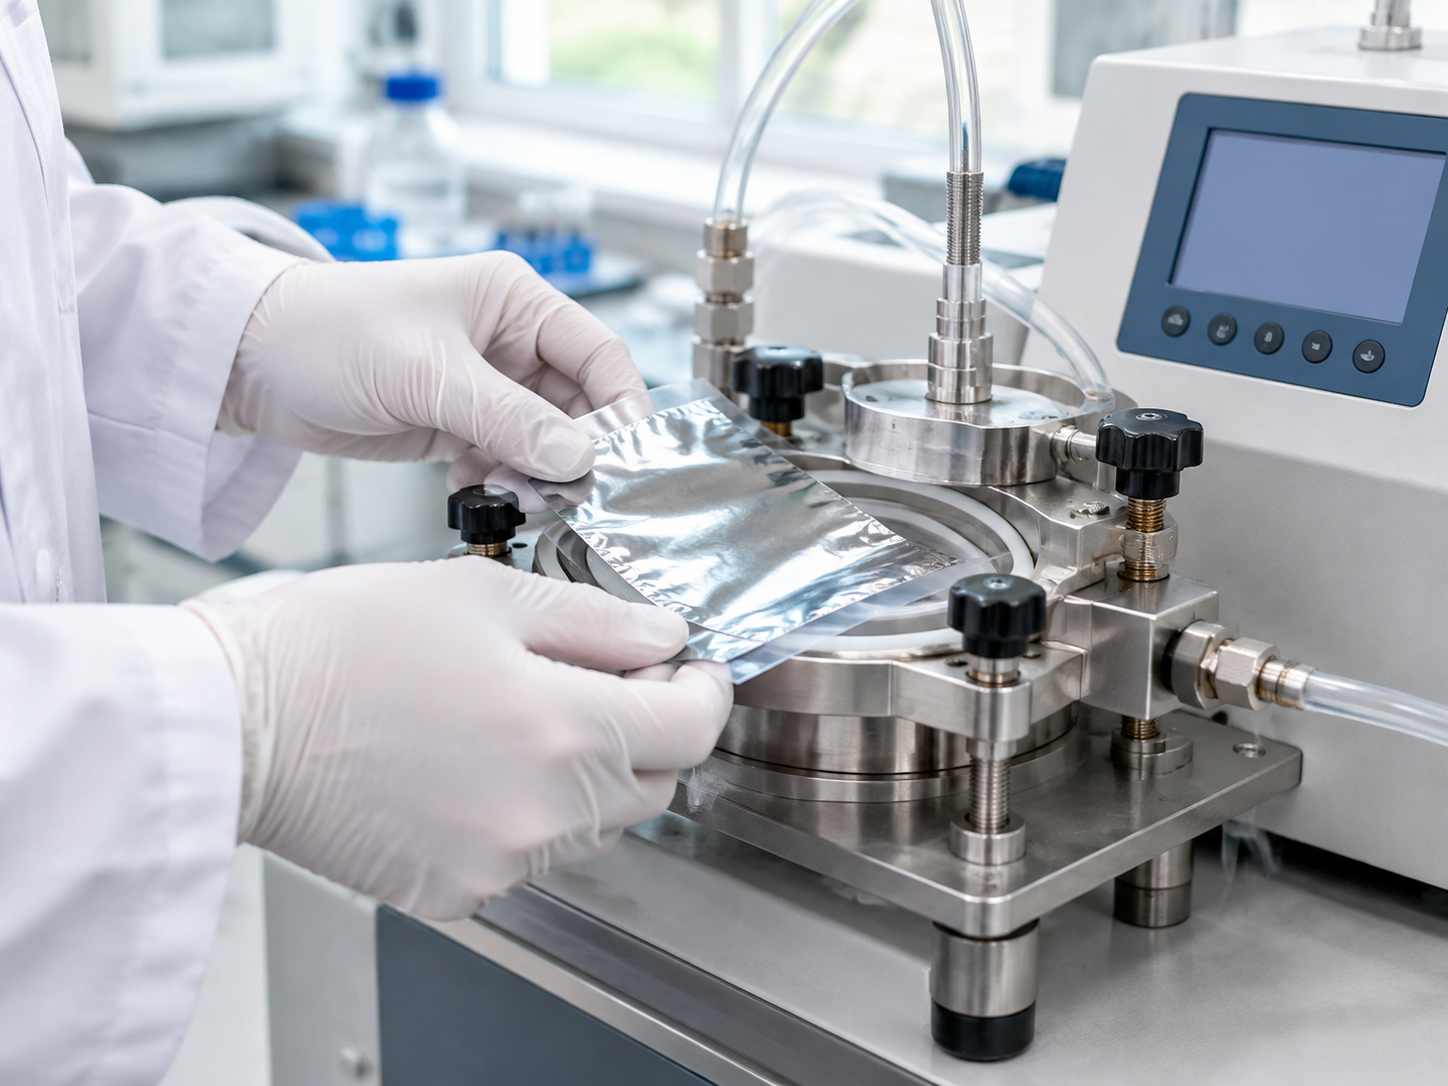
Le WVTR fait référence au taux de transmission de vapeur d'eau. Il décrit la quantité de vapeur d'eau traversant un matériau dans des conditions spécifiques. L'OTR fait référence à la perméabilité à l'oxygène, ce qui est pertinent lorsqu'un produit est sensible à l'oxygène.
Les chiffres sans conditions de test ne sont pas des spécifications comparables. Lors de l'examen des données de barrière du fournisseur, veuillez utiliser le tableau suivant.
| Élément à demander | Pourquoi c'est important |
|---|---|
| Propriété rapportée | Confirmez si le résultat est le WVTR, l'OTR ou une autre mesure |
| Méthode de test | Différentes méthodes et types d'échantillons peuvent ne pas produire des résultats directement comparables |
| Température et humidité relative | Les résultats de barrière dépendent de l'environnement de test |
| Unités | g/m²/jour et g/100 po²/jour ne sont pas interchangeables sans conversion |
| Échantillon testé | Film plat, laminé, revêtement fini, soudure ou emballage complet |
| Zone de test et durée | Cela affecte l'interprétation et la répétabilité |
| Laboratoire et date du rapport | Confirmez la source, l'âge et la traçabilité des données |
| Structure du matériau testé | Vérifiez que le rapport correspond à la structure de production proposée |
L'ASTM F1249 est une méthode reconnue pour utiliser des capteurs infrarouges modulés pour les données de résistance à l'humidité des films flexibles. Intertek décrit le test comme mesurant la transmittance à travers un film barrière dans des conditions de température et d'humidité sélectionnées. [1] C'est une preuve utile pour le film, mais cela ne décrit pas le revêtement fini ou ses composants de scellage.
Les données OTR peuvent être rapportées en utilisant l'ASTM D3985 ou d'autres méthodes convenues. Comme pour le WVTR, l'acheteur doit inspecter les conditions de test, les unités, les échantillons et la structure du matériau. deux
Si un fournisseur rapporte g/m²/jour et l'autre fournisseur rapporte g/100 pouces carrés/jour, convertissez les deux résultats dans la même unité et confirmez que des conditions comparables ont été utilisées pour les deux. Un mètre carré contient environ 1550 pouces carrés, donc le résultat en g/100 pouces carrés par jour est multiplié par environ 15,5 pour représenter chaque mètre carré. La conversion ne corrigera pas les différentes conditions de test.
Se renseigner sur le contenu non couvert par le chiffre de barrière
Les résultats WVTR du film plat n'incluent pas chaque partie du revêtement fini. L'eau et l'oxygène peuvent également pénétrer par les voies suivantes :
Soudure et bord de scellage
Les orifices de remplissage et de déchargement sont fermés
Zone de pliage ou de plissage
Trous d'épingle ou fissures incurvées sur la couche d'aluminium
Dommages de manutention avant ou pendant le remplissage
La fine feuille d'aluminium peut contenir des trous d'épingle, et le pliage ou le froissement pendant la conversion et l'utilisation peut augmenter le risque de rupture. La littérature technique sur l'emballage en aluminium aborde ces impacts et l'importance d'un système complet de lamination et de scellage. trois
Cela ne rendra pas le revêtement en aluminium inadapté. Cela signifie qu'il devrait y avoir des preuves ou des tests de construction complète après le rapport sur le film. Renseignez-vous auprès du fournisseur :
L'échantillon du rapport est-il prélevé sur le même film laminé destiné à la production ?
Les soudures, les buses ou les fermetures ont-elles été testées ?
Quelles preuves le revêtement fini a-t-il ?
Comment contrôler les trous d'épingle, les plis et les dommages de manutention ?
Quel type de contrôle à la réception est recommandé ?
Si le fournisseur n'a pas de données sur le revêtement fini, le test d'échantillon devient plus important, pas moins. N'utilisez pas les fiches techniques du film pour répondre aux questions sur les sacs fermés ou remplis.
Vérifier la fenêtre de scellage
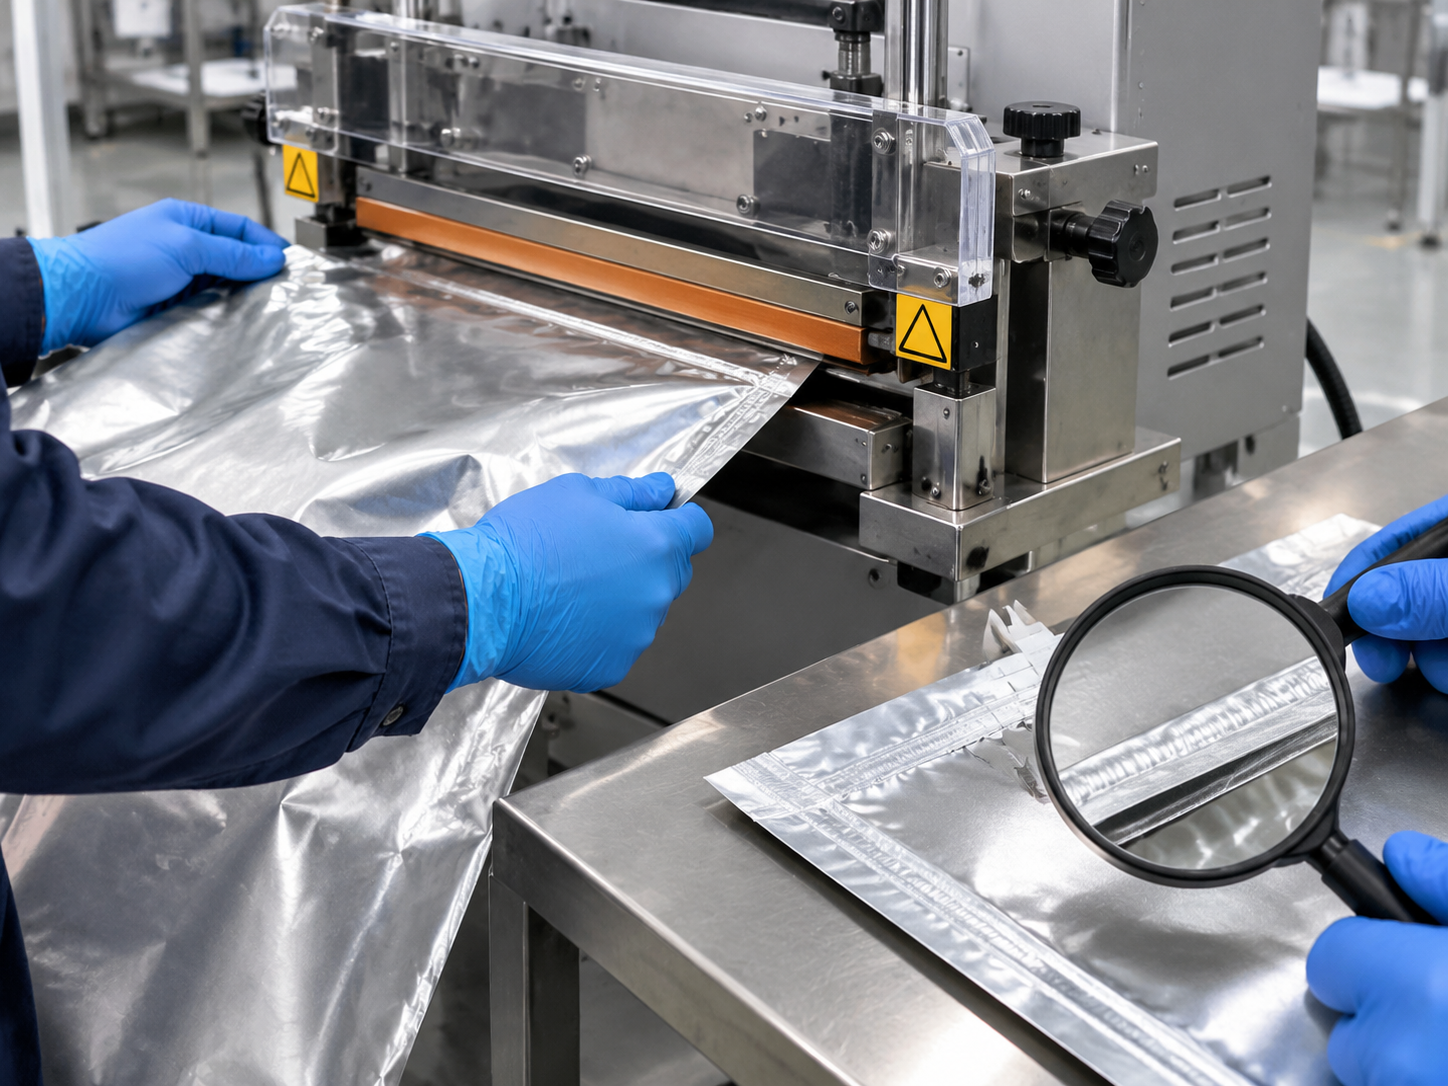
La fermeture est généralement la partie la plus faible du revêtement à haute barrière, car elle est formée pendant le processus d'emballage plutôt que pendant la fabrication du film. Un bon film avec un scellage incohérent reste un emballage peu fiable.
Renseignez-vous sur les méthodes de scellage suggérées et les fenêtres de scellage pratiques :
Plage de température de scellage
Temps de maintien
Pression
Temps de refroidissement ou de traitement avant le chargement du composant de scellage
Type d'équipement recommandé
Apparence de scellage acceptable
Inspection de la résistance et de l'intégrité du scellage
La résistance du scellage peut être évaluée en utilisant des méthodes reconnues telles que l'ASTM F88, qui mesure la force requise pour séparer la surface de scellage dans des conditions contrôlées. [4] Se fier uniquement à la résistance du scellage ne peut pas prouver que la soudure est étanche. L'acheteur et le fournisseur doivent également se mettre d'accord sur la manière de vérifier l'intégrité de la soudure.
L'expérience doit inclure autant que possible des produits en poudre ou granulaires réels. La poussière ou la contamination du produit dans les zones scellées peut entraver une liaison fiable. Vérifiez si le revêtement peut être nettoyé ou positionné pour garder la zone de scellage dégagée.
Pour chaque soudure proposée, enregistrez :
Référence de la structure du matériau et de l'échantillon du revêtement.
Équipement et réglages de scellage.
Apparence de la soudure avant et après le traitement.
Résistance et mode de défaillance de la soudure testée.
Inspection des fuites ou de l'intégrité pendant l'utilisation.
Fenêtre d'exploitation de production acceptée.
N'approuvez pas les soudures d'échantillons individuels faits à la main à moins qu'ils ne représentent l'équipement et les processus de production.
Effectuer une version d'essai du logiciel complet pour les tests
Les rapports de barrière et les tests de scellage sont des entrées. L'acheteur doit encore tester le revêtement complet dans le sac extérieur prévu en utilisant des conditions de remplissage et de traitement représentatives.
| Étape d'essai | Quoi vérifier |
|---|---|
| Revue de conception | La structure du laminé, les dimensions, les buses, la fixation et la fermeture correspondent au dessin approuvé |
| Vérification de l'ajustement | Le revêtement est correctement positionné à l'intérieur du FIBC extérieur sans plis excessifs ni tension |
| Essai de remplissage | Le revêtement reste positionné, l'air déplacé peut s'échapper et l'équipement de remplissage n'endommage pas le film |
| Essai de scellage | L'équipement convenu produit une soudure cohérente dans la fenêtre indiquée |
| Vérification du stockage et du transport | L'emballage rempli résiste à l'empilage, au mouvement et aux conditions de stockage représentatifs |
| Essai de déchargement | Le revêtement n'obstrue pas la sortie, ne se déplace pas excessivement et ne retient pas de matériau inacceptable |
| Documentation | Les résultats, les photographies, les réglages, les références d'échantillons et les approbateurs sont enregistrés |
Les directives de la FIBCA exigent que les revêtements soient correctement connectés ou fixés afin qu'ils ne se détachent pas pendant le déchargement, et qu'ils soient scellés conformément aux instructions du fabricant. [5] Par conséquent, la fixation et la fermeture doivent faire partie de l'expérience, pas une réflexion après coup.
Pour les produits sensibles à l'humidité, il est nécessaire de convenir à l'avance de la manière d'évaluer les mesures de protection contre l'humidité. L'inspection visuelle après stockage peut ne pas suffire. Les équipes produit et qualité doivent déterminer les conditions acceptables et les méthodes d'évaluation.
Examiner le contrôle des modifications du fournisseur
Related News
Other news you might be interested in
Les Big Bags d'Engrais Ont-ils Besoin de Doublures ? Guide d'Achat pour l'Humidité, l'Agglomération et le Déchargement
Les big bags d'engrais sont souvent proposés avec une doublure comme s'il s'agissait d'une caractéristique de sécurité standard. Cela ne devrait pas être traité de cette façon. La question utile n'est pas simplement « Un sac d'engrais a-t-il besoin d'une doublure ? » mais « Quelle protection cet engrais nécessite-t-il, sur ce parcours, dans ce sac, avec ce système de remplissage et de déchargement ? » La réponse affecte plus que le coût matériel. Une doublure de big bag d'engrais modifie la façon dont le sac est rempli, fermé, manipulé et vidé. Elle peut réduire l'infiltration d'humidité et les fuites de poussière, mais elle peut aussi emprisonner l'air, se déplacer pendant le déchargement ou créer un problème de fermeture si la conception complète n'est pas vérifiée.
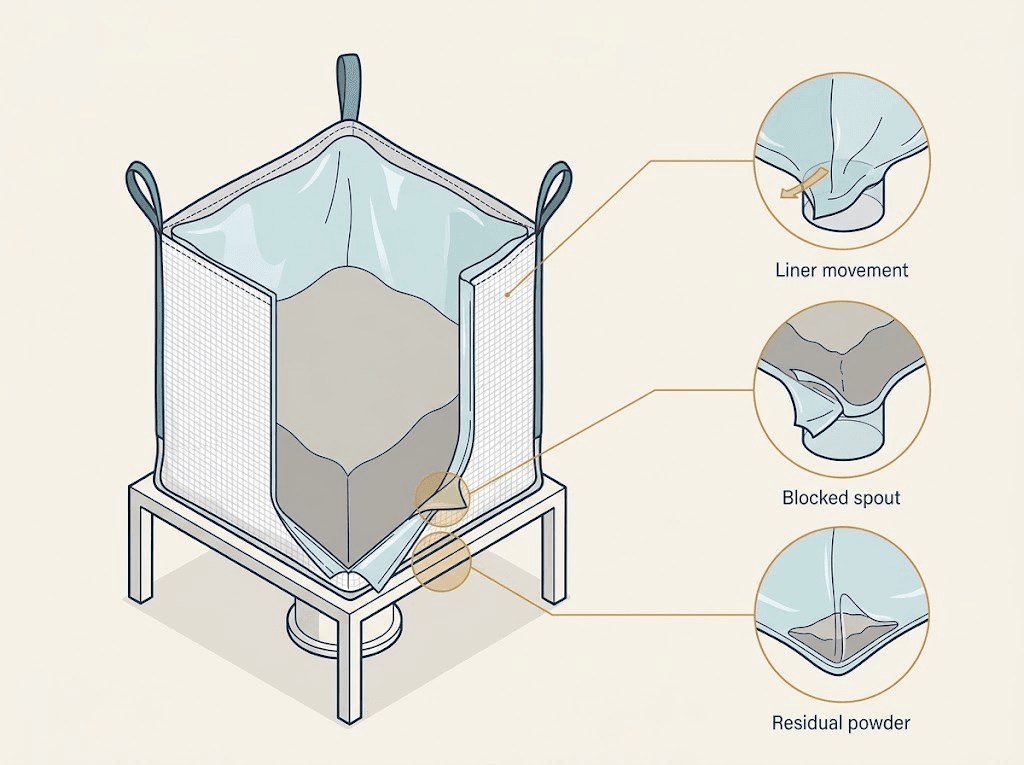
Problèmes de déchargement des revêtements FIBC : une liste de contrôle pour l'acheteur concernant le mouvement du revêtement, les goulottes bloquées et la poudre résiduelle
Un grand sac avec revêtement arrive sur la ligne de production, mais la poudre cesse de s'écouler avant que le sac ne soit vide. Le revêtement se déplace vers la sortie, la matière reste dans les coins inférieurs, ou les opérateurs ont besoin d'une assistance répétée pour terminer le déchargement.Pour les acheteurs commandant des revêtements FIBC, la question utile est : quelles informations aideront le fournisseur d'emballage et le fournisseur d'équipement à identifier la cause et à convenir d'une meilleure spécification ?Commencez par examiner ensemble le matériau, le revêtement, le sac extérieur et l'équipement de déchargement. L'ajustement du revêtement, les plis, la configuration de la sortie et les caractéristiques d'écoulement du produit peuvent tous affecter les performances de vidange.
Want to know more?
Get in touch with us for more information about our services and products.